Если бутылки начинают застревать, сталкиваться, идти с перекосом или опрокидываться, искать причину только в том месте, где линия остановилась, не всегда правильно. Нарушение может возникнуть раньше: тара получает неправильный шаг, смещается при передаче между соседними механизмами или недостаточно точно удерживается форматными деталями.
Поэтому диагностику лучше начинать не с регулировки конкретной машины, а с наблюдения за движением бутылки. Важно определить точку, где ее положение впервые отличается от нормального.
Сначала найдите место, где движение бутылки меняется
Полезно проследить несколько бутылок последовательно: как они входят в проблемный участок, проходят его и передаются дальше. Если есть возможность безопасного наблюдения на предусмотренном оборудованием режиме, стоит сравнить работу при разных скоростях.
Нужно понять характер сбоя. Бутылка может приходить в узел уже с перекосом, менять положение непосредственно внутри него либо выходить неправильно и создавать затор на следующем переходе.
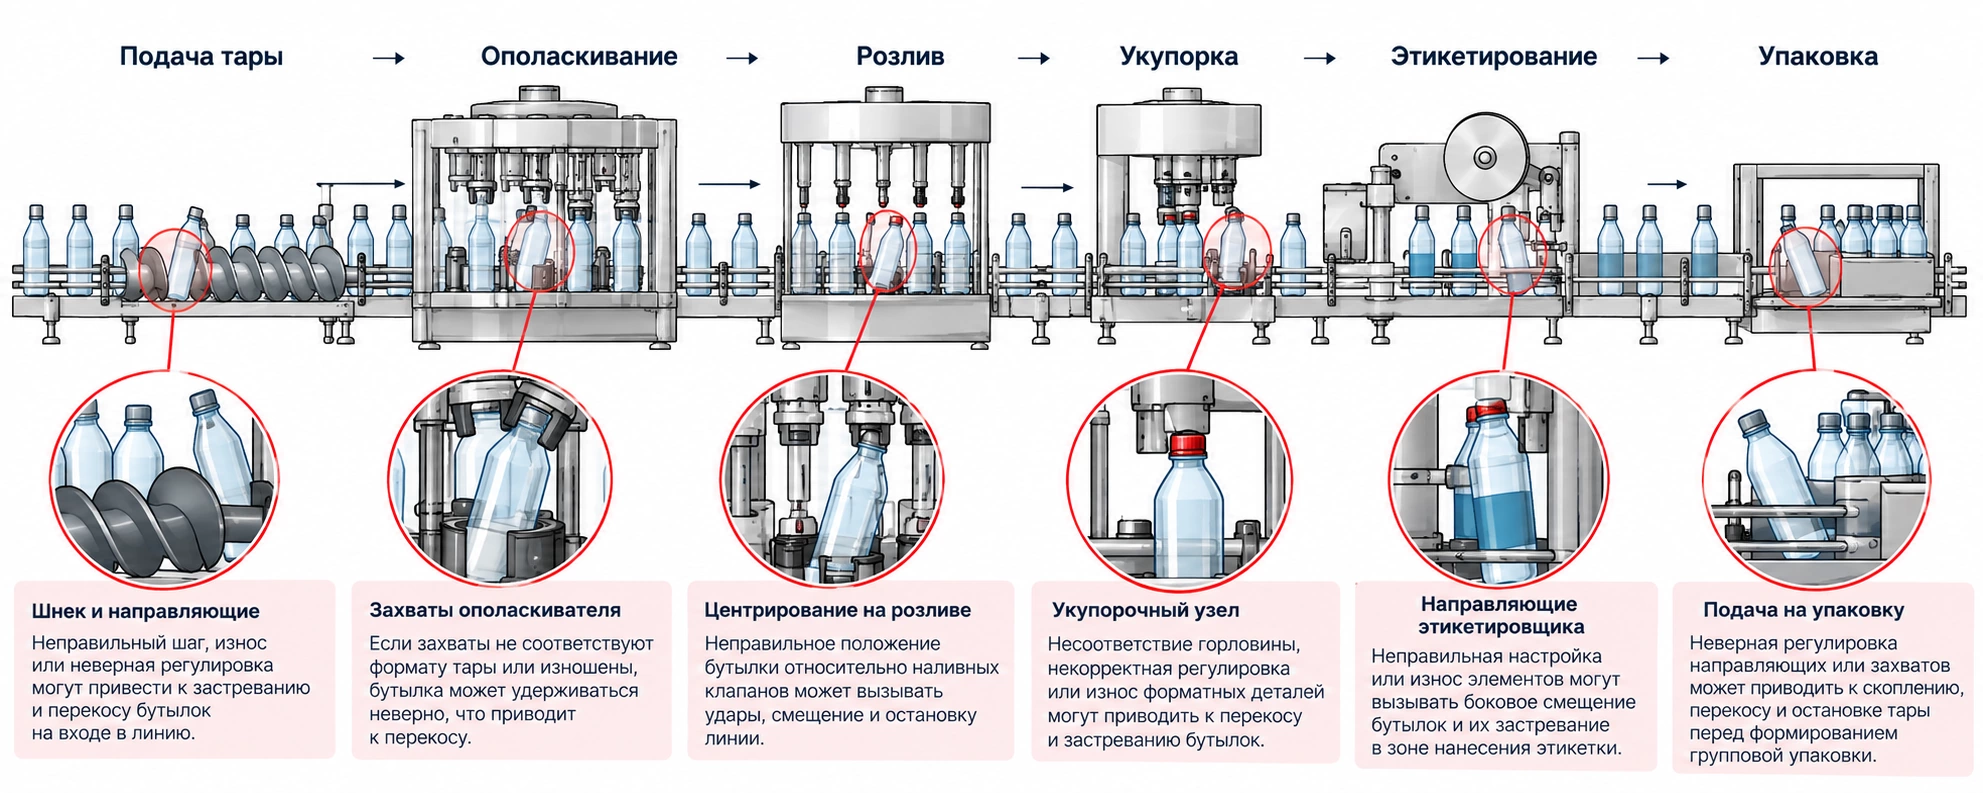
Это принципиальная разница. Например, бутылки могут сталкиваться перед звездочкой не только из-за самой звездочки. Причиной может быть нарушение шага на предыдущем участке. Аналогично нестабильное положение перед розливом еще не означает неисправность разливочного узла.
Особенно полезно определить, повторяется ли проблема постоянно в одной точке, возникает только на отдельных бутылках или появляется при увеличении скорости линии.
Что может рассказать сам характер сбоя
Одинаковое внешнее проявление не всегда имеет одну причину. Поэтому до разборки узла стоит зафиксировать, что именно происходит с тарой.
| Симптом | Где искать в первую очередь | Что проверить |
|---|---|---|
| Бутылки сталкиваются перед входом в машину | подача и разделение потока | шаг подачи, шнек, положение направляющих, синхронизацию с последующим механизмом |
| Тара регулярно застревает в одной точке | переход между соседними узлами | взаимное положение форматных деталей, зазоры, рабочие поверхности |
| Бутылку разворачивает или ведет с перекосом | направляющие и элементы позиционирования | положение деталей, люфт, соответствие геометрии бутылки |
| Бутылка опрокидывается | транспортировка и переходы | боковые направляющие, устойчивость тары, состояние перехода между участками |
| Сбой возникает только на высокой скорости | передача между механизмами | синхронизацию, шаг, положение бутылки при входе и выходе |
| Проблема повторяется через одинаковое число бутылок | вращающийся элемент с несколькими рабочими позициями | отдельные карманы звездочки или другие повторяющиеся позиции |
| После смены тары появились заторы | комплект форматных частей | соответствие установленной оснастки новой бутылке и правильность ее установки |
| На бутылках появляются потертости или следы контакта | элементы, соприкасающиеся с тарой | рабочие поверхности, зазоры, повреждения и перекос деталей |
Таблица помогает определить направление проверки, но не заменяет документацию производителя оборудования. Один и тот же симптом может быть связан не только с механическими деталями, но и с приводом, датчиком, настройкой автоматики или другим элементом машины.
Если бутылки сталкиваются еще на подаче
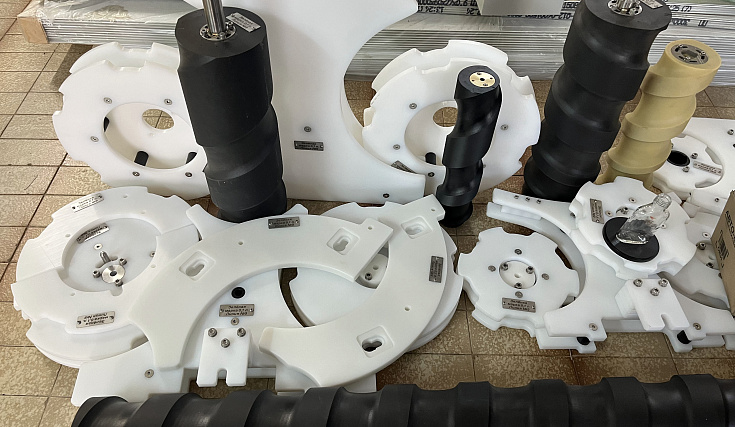
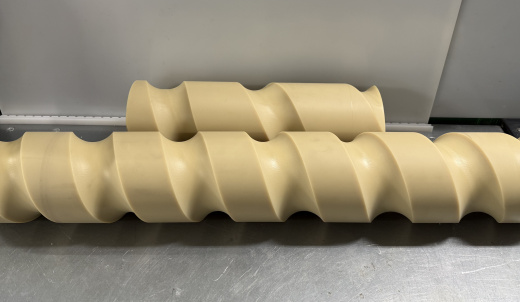
До технологической операции поток тары должен быть разделен и синхронизирован с рабочим циклом оборудования. На линиях, где для этого применяется делительный шнек, его геометрия формирует необходимый шаг между бутылками.
Если тара входит в следующий механизм слишком рано, слишком поздно или с нестабильным интервалом, проверять стоит не только место последующего затора. Важно посмотреть, как бутылки проходят шнек, сохраняется ли требуемый шаг и правильно ли они передаются дальше.
Причиной нестабильности может быть положение сопряженных элементов, повреждение рабочей поверхности, износ или несоответствие установленной детали используемому формату.
Если на участке установлен шнек для конкретного типоразмера тары, после перехода на бутылку другой геометрии существующая деталь также может перестать обеспечивать корректную подачу.
Затор возникает при передаче через звездочку
Звездочки используются для организованной передачи бутылок между рабочими позициями. Здесь важно не только состояние самой детали, но и ее согласованность с соседними элементами.
При диагностике стоит посмотреть, как бутылка входит в карман, удерживается во время движения и выходит из него. Следы ударов, повышенный люфт, повреждения рабочей поверхности или заметное изменение положения тары могут указывать на проблему в этой зоне.
Есть полезный диагностический признак: если нарушение повторяется через одинаковый интервал, следует проверить, связано ли оно с одной конкретной рабочей позицией вращающейся детали.
Если же затор возникает хаотично, круг возможных причин шире. Тогда необходимо дополнительно проверить подачу бутылок на входе, направляющие и параметры самой тары.
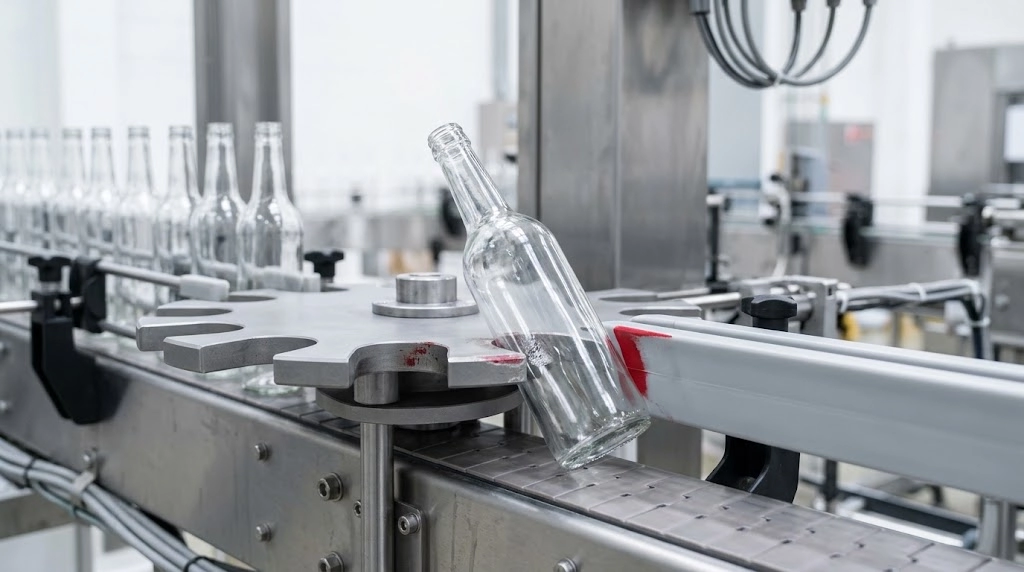
Почему направляющие тоже могут стать причиной перекоса
Направляющая должна поддерживать заданную траекторию движения, не создавая лишнего воздействия на бутылку.
Слишком большое отклонение положения может ухудшить контроль тары. Слишком малый зазор или неправильное взаимное положение элементов, наоборот, способны создавать дополнительный контакт и торможение.
Полезный признак — потертости на бутылках или локальные следы износа непосредственно на детали. Они помогают определить точки, в которых возникает нежелательный контакт.
Но регулировать направляющую только по одному заметному следу не стоит. Необходимо посмотреть на весь переход: положение бутылки до контакта, непосредственно в проблемной точке и после нее.
Почему проблема иногда появляется только на высокой скорости
Линия может устойчиво работать на небольшой скорости и начинать давать заторы после выхода на рабочую производительность.
Такое поведение особенно важно при диагностике. Оно показывает, что статической проверки положения деталей недостаточно: необходимо учитывать передачу бутылки в движении.
На повышенной скорости сильнее проявляются небольшие нарушения шага, синхронизации и позиционирования. То, что при медленном ходе выглядит допустимым, в рабочем режиме может приводить к ударам или нестабильной передаче между механизмами.
Поэтому успешный медленный прогон сам по себе еще не подтверждает, что причина устранена. После регулировки или замены детали работу необходимо проверить в предусмотренных производителем режимах.
Не забывайте проверять саму бутылку
Если линия долго работала стабильно, а проблема появилась без ремонта или перенастройки оборудования, стоит выяснить, не изменилась ли тара.
Значение могут иметь диаметр, высота, форма корпуса, геометрия горловины и основания, жесткость и устойчивость бутылки. Даже при одном номинальном объеме тара разных поставщиков или партий может вести себя на оборудовании по-разному.
Хороший диагностический прием — сравнить бутылки, на которых возникает проблема, с образцами, на которых линия работала стабильно.
Если сбой появился именно после перехода на другую тару, не стоит сразу компенсировать его многочисленными регулировками существующих деталей. Сначала необходимо определить, соответствует ли установленная оснастка новому формату.
Как отличить неправильную настройку от износа детали
По одному затору сделать такой вывод нельзя. Гораздо информативнее история появления проблемы.
Если линия стабильно работала с тем же форматом тары, а количество сбоев постепенно увеличивалось, следует проверить состояние деталей, которые непосредственно участвуют в позиционировании и передаче бутылки.
На износ могут указывать изменение рабочей поверхности, появление люфта, повреждения, локальные следы контакта и необходимость все чаще корректировать один и тот же участок.
Если же проблема появилась сразу после переналадки, ремонта или установки новой детали, сначала необходимо проверить правильность сборки, положение элементов и соответствие установленной оснастки используемой бутылке.
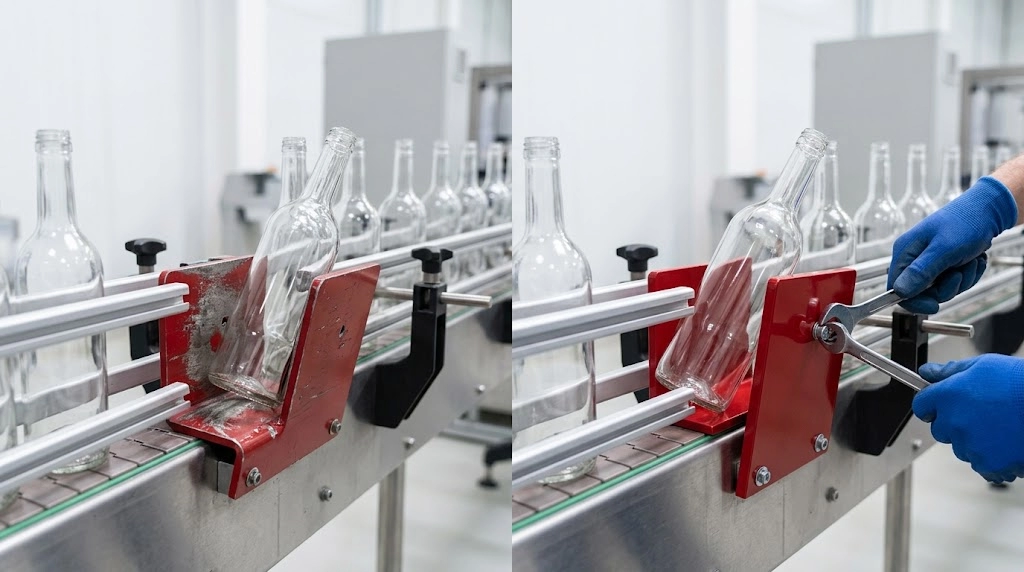
Почему не стоит регулировать сразу несколько узлов
Когда линия регулярно останавливается, возникает желание изменить сразу несколько настроек. Для диагностики это неудобно: после одновременной корректировки шнека, направляющих и положения соседнего механизма становится сложно понять, что именно повлияло на результат.
Рациональнее сначала локализовать точку возникновения отклонения, проверить состояние элементов этого участка и только затем последовательно исключать возможные причины.
Полезно фиксировать исходное положение регулируемых деталей и внесенные изменения. Если проблема возникает периодически, стоит также записывать формат тары, скорость линии и конкретное место сбоя.
Такая история особенно ценна при повторяющихся неисправностях: становится видно, действительно ли регулировка устраняет причину или только временно компенсирует ее.
Короткий алгоритм диагностики
Когда бутылки начинают застревать или идти с перекосом, последовательность проверки можно свести к нескольким действиям:
Найти первое место, где бутылка начинает двигаться неправильно.
Определить характер сбоя: столкновение, перекос, опрокидывание, изменение шага или застревание.
Проверить движение тары до проблемного участка и после него.
Осмотреть шнеки, звездочки, направляющие и другие контактирующие элементы в этой зоне.
Проверить люфт, повреждения, следы контакта и взаимное положение деталей.
Сравнить проблемные бутылки с тарой, на которой линия работала стабильно.
Вспомнить, что изменилось перед появлением сбоя: формат, партия бутылок, регулировка, ремонт или замена детали.
После устранения причины проверить работу линии в штатном режиме.
Если затор возникает в одном месте снова и снова, его не стоит рассматривать как случайную остановку. Повторяемость — полезный диагностический признак, который помогает сузить область поиска.
Когда проблема связана с форматными деталями
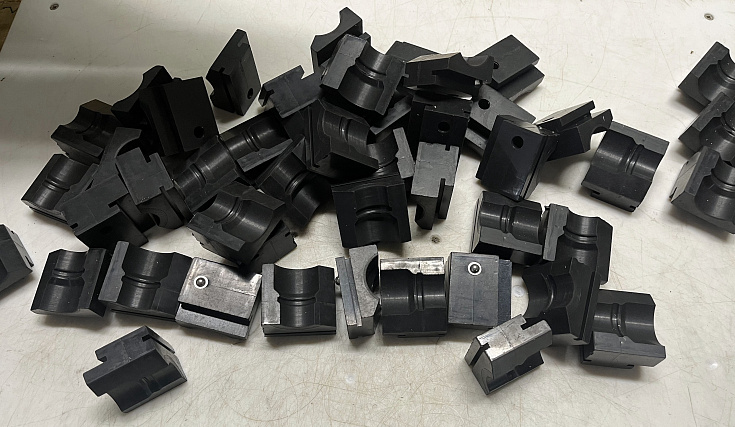
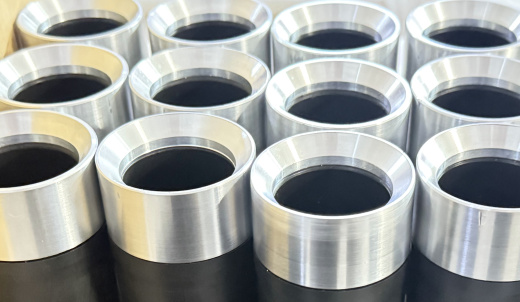
Шнеки, звездочки, направляющие, захваты, центраторы и другие элементы взаимодействуют с бутылкой непосредственно, поэтому их геометрия должна соответствовать конкретной таре и конструкции оборудования.
Если деталь изношена или существующая оснастка не подходит под новый формат, постоянная корректировка настроек не всегда решает проблему.
В зависимости от состояния элемента может потребоваться его замена либо изготовление новой детали. Если оригинальная документация отсутствует, механическую запчасть во многих случаях можно воспроизвести по образцу, чертежу или техническому заданию.
«ЛВЗ-Сервис» изготавливает шнеки, звездочки, направляющие, захваты, центраторы и другую оснастку для линий розлива и упаковочного оборудования. Если необходимо определить возможность изготовления конкретной детали, можно передать специалистам образец, имеющуюся документацию и информацию об оборудовании и используемой таре.
Ваша задача — нестандартная?
Если у вас нестандартная линия или сложная среда — оставьте контакты и опишите задачу
Наши инженеры подберут решение
Частые вопросы